 CONTACT US


Kohlenstoff-Molekularsieb für die Elektronikindustrie: Wichtige Spezifikationen und Auswahl
2026-09-15
Ein Elektronikwerk in Ostasien hat kürzlich eine Charge defekter Mikrochips auf Schwankungen der Stickstoffreinheit während der Löt-Reflow-Phase zurückgeführt. Die Hauptursache war nicht der PSA-Stickstoffgenerator selbst, sondern eine Kohlenstoff-Molekularsieb-Charge (CMS), die ohne Berücksichtigung der tatsächlichen Betriebsdruck- und Temperaturzyklen der Anlage ausgewählt worden war. Für Elektronikhersteller, bei denen Stickstoff zum Reflow-Löten, Wellenlöten, zur Komponentenlagerung und zur Verarbeitung in Schutzatmosphäre verwendet wird, ist die Wahl von CMS keine Kaufentscheidung für Massengüter. Es handelt sich um eine Entscheidung zur Prozesssicherheit.
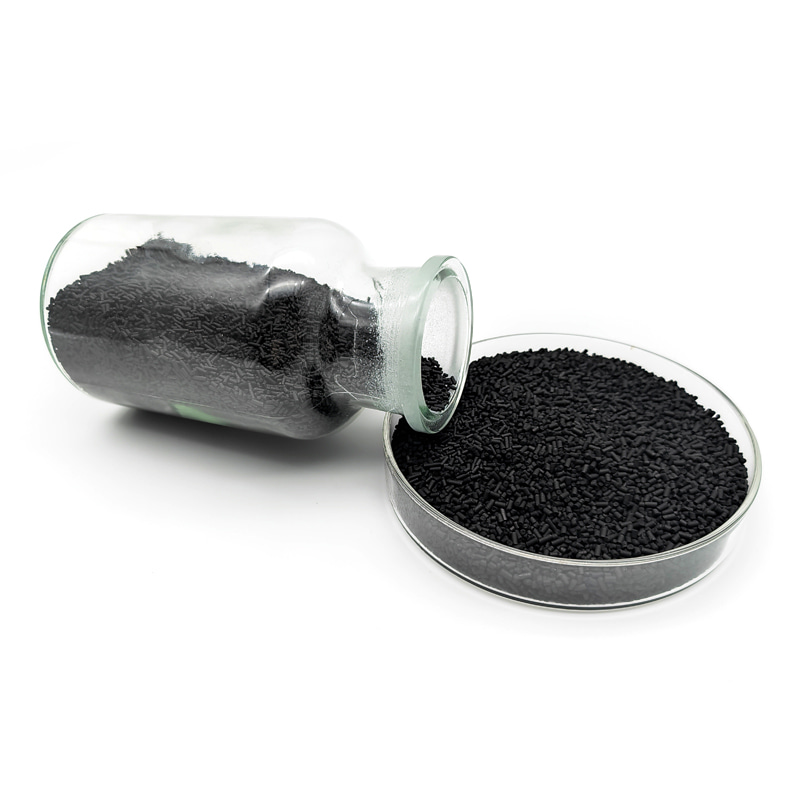
Kohlenstoff-Molekularsieb ist das Adsorptionsmaterial in Stickstoffgeneratoren mit Druckwechseladsorption (PSA), das Stickstoff aus der Druckluft trennt. Zu den Folgen einer schlechten CMS-Leistung in der Elektronikindustrie gehören Oxidationsschäden an Lötstellen, inkonsistente Inertisierung in Härtungsöfen und erhöhte Wartungskosten durch vorzeitige Siebabschaltung. In diesem Artikel wird erläutert, wie sich CMS bei der Stickstofferzeugung in Elektronikqualität verhält, welche Spezifikationen tatsächlich wichtig sind und wie Lieferanten über das Datenblatt hinaus bewertet werden.
Was Kohlenstoff-Molekularsiebe bei der Stickstofferzeugung in Elektronikqualität leisten
PSA-Stickstoffgeneratoren funktionieren, indem sie Druckluft durch einen mit CMS gefüllten Behälter zirkulieren lassen. Sauerstoffmoleküle diffundieren schneller in die Mikroporen des Siebs als Stickstoffmoleküle, sodass der Sauerstoff unter Druck bevorzugt adsorbiert wird. Der mit Stickstoff angereicherte Gasstrom tritt oben aus dem Behälter aus. Wenn der Druck abgelassen wird, desorbiert der Sauerstoff und das Sieb ist für den nächsten Zyklus bereit.
Für die Elektronikfertigung muss die Trennleistung über tausende Zyklen stabil sein. Im Gegensatz zu Stickstoffgeneratoren für weniger anspruchsvolle Industrien erfordern Elektronikanwendungen je nach Prozessschritt typischerweise eine Stickstoffreinheit im Bereich von 99,5 % bis 99,999 %. CMS mit inkonsistenter Porengrößenverteilung führt zu Reinheitsschwankungen, die bei der täglichen Messung des Stickstoffanalysators unsichtbar sind, sich aber später als Feldausfälle bei empfindlichen Komponenten zeigen.
Wichtige CMS-Spezifikationen für Anwendungen in der Elektronikindustrie
Der CMS-Auswahlprozess sollte sich an drei Leistungskategorien orientieren: Stickstoffreinheitsfähigkeit, Rückgewinnungsrate und mechanische Haltbarkeit. Jede Kategorie ist direkt mit der Elektronikproduktionsumgebung verbunden.
Fähigkeit zur Stickstoffreinheit
CMS wird anhand der maximalen Stickstoffreinheit bewertet, die in einem PSA-System erreicht werden kann. Zu den gängigen Handelsqualitäten gehören CMS-240, CMS-260 und CMS-285, wobei sich die Zahl auf den Druck in Kilopascal bezieht, bei dem das Sieb eine bestimmte Reinheit liefert. Beispielsweise wird die Sorte CMS-260 häufig in Systemen verwendet, die für eine Stickstoffreinheit von 99,99 % bei einem Eingangsdruck von 0,6 MPa ausgelegt sind. Der Elektronikindustriestandard von 99,99 % bis 99,999 % Reinheit erfordert CMS-Qualitäten mit einer engen Mikroporenverteilung, typischerweise im Bereich von 0,3 bis 0,5 nm.
Es ist wichtig zu verstehen, dass eine höhere Reinheit eines kleineren PSA-Systems nicht automatisch besser ist. Ein CMS-Typ, der eine Reinheit von 99,999 % erreicht, aber eine niedrige Rückgewinnungsrate aufweist, verbraucht deutlich mehr Druckluft, was sich direkt in Energiekosten niederschlägt. Die Rückgewinnungsrate beträgt typischerweise 35 bis 45 % für Standard-CMS-Qualitäten mit einer Reinheit von 99,5 % und sinkt auf 25 bis 30 % bei einer Reinheit von 99,99 %. Das Elektronikwerk sollte die CMS-Sorte basierend auf auswählen spezifisches Reinheitsziel für jeden Stickstoffverwendungspunkt, nicht auf die höchstmögliche Reinheitszahl.
Druck- und Temperaturempfindlichkeit
Die CMS-Adsorptionsleistung ist sowohl temperatur- als auch druckempfindlich. Das Verhältnis zwischen Stickstoffreinheit und Druck ist im normalen Betriebsbereich von 0,5 bis 0,8 MPa im Wesentlichen linear, unter 0,5 MPa nimmt die Reinheit jedoch stark ab. Die Temperatur hat einen weniger offensichtlichen, aber ebenso wichtigen Einfluss: Bei jedem Anstieg der Einlasslufttemperatur um 5 °C nimmt die Adsorptionskapazität von CMS um etwa 1 bis 2 % ab. Druckluftsysteme in Elektronikfabriken laufen häufig bei höheren Temperaturen als im Datenblatt angegeben, insbesondere im Sommer, da die Wärmetauscher und Trockner des Kompressors für den Spitzenbedarf zu klein dimensioniert sind. Wenn eine CMS-Spezifikation auf einer Zulufttemperatur von 20 °C basiert, die Anlage jedoch tatsächlich bei 32 °C betrieben wird, ist die tatsächliche Reinheit geringer als auf dem Etikett angegeben.
Die praktische Implikation ist, dass die CMS-Auswahl für Elektronikanwendungen einen Temperaturspielraum einschließen sollte. Die Leistungskurven des Siebherstellers sollten überprüft werden, um zu prüfen, ob die angegebene Reinheit auch bei den wärmsten Monatsbedingungen der Anlage und nicht nur bei durchschnittlichen Jahresbedingungen noch erreichbar ist.
Mechanische Festigkeit und Staubentwicklung
CMS-Partikel reiben bei Druckzyklen aneinander und sind zudem den Vibrationen des PSA-Schlittens ausgesetzt. Mehrere hunderttausend Zyklen während einer 5-jährigen Lebensdauer verursachen Partikelabrieb. Der entstehende Feinstaub kann die Filter hinter dem Siebbett verstopfen, den Durchfluss verringern und den Stickstoffstrom verunreinigen, wenn das System nicht richtig filtriert. Bei Elektronikanwendungen, bei denen Stickstoff in direkten Kontakt mit Lotpaste oder Leiterplattenoberflächen kommen kann, stellt CMS-Staub ein bekanntes Kontaminationsrisiko dar.
Die empfohlene CMS-Sorte sollte eine Härte von über 90 % (ASTM D3802-Äquivalent) und eine Schüttdichte zwischen 650 und 700 kg pro Kubikmeter aufweisen. Lieferanten sollten in der Lage sein, Abriebtestdaten bereitzustellen, nicht nur die anfängliche Partikelgrößenanalyse. Es lohnt sich auch, nach der Leistung des Siebes nach einem beschleunigten Lebensdauertest zu fragen, da ein CMS, das im ersten Jahr 5 % seiner Druckfestigkeit verliert, oft noch für die allgemeine Inertisierung verwendbar ist, nicht jedoch für die Elektronikproduktion.
Wie sich CMS-Spezifikationen in die PSA-Systemleistung umsetzen
CMS wird immer innerhalb eines PSA-Systems bewertet, niemals isoliert. Die folgende Tabelle zeigt, wie sich ein typischer CMS-Typ unter verschiedenen Betriebsbedingungen verhält, basierend auf Daten, die Hersteller üblicherweise bereitstellen. Diese Werte sind repräsentativ für einen CMS-Typ mittlerer Preisklasse, der für die Stickstofferzeugung in der Elektronikindustrie geeignet ist. Spezifische Werte variieren je nach Hersteller und Sorte.
| Betriebsparameter | Typischer Bereich | Auswirkungen auf die Stickstoffreinheit | Auswirkungen auf die Wiederherstellungsrate |
|---|---|---|---|
| Eingangsdruck (MPa) | 0,5–0,8 | Höherer Druck erhöht die Reinheit | Höherer Druck verringert die Erholung |
| Einlasslufttemperatur (°C) | 20–40 | Höhere Temperaturen verringern die Reinheit | Höhere Temperaturen verringern die Erholung |
| Zykluszeit (s) | 60–120 | Längere Zyklen begünstigen die Reinheit | Kürzere Zyklen begünstigen die Erholung |
| Stickstoffreinheitssollwert (%) | 99,5–99,999 | Ein höherer Sollwert erhöht den Luftbedarf | Die Ausbeute sinkt bei höherer Reinheit |
Der entscheidende Punkt ist, dass Reinheit und Rückgewinnungsrate inverse Leistungsparameter sind. Um 99,999 % Stickstoff zu erhalten, muss der PSA-Zyklus verlängert werden, wodurch Sauerstoff mehr CMS-Mikroporen besetzen kann und somit die Menge des aus jedem Zyklus gewonnenen Stickstoffs verringert wird. Bei Elektronikanwendungen, bei denen sowohl Reinheit als auch Volumen entscheidend sind, sollte die CMS-Auswahl an den PSA-Steuerungsalgorithmus angepasst werden. Qualitäten mit geringer Reinheit, die für 99,5 % Stickstoff verwendet werden, werden nicht einfach „länger laufen“, um eine Reinheit von 99,999 % zu erreichen; Ihnen fehlt physikalisch die Porenstruktur, um Stickstoff auf dieser Ebene abzutrennen.
Auswahl der richtigen CMS-Klasse für die Elektronikanwendung
Die erste Entscheidung, vor der ein Elektronikhersteller steht, ist die zwischen Standard-CMS-Qualitäten und hochreinen Spezialqualitäten. Die folgende Tabelle vergleicht zwei gängige CMS-Typen und was sie für ein PSA-Stickstoffsystem bedeuten.
| Parameter | Standard-CMS | Hochreines CMS |
|---|---|---|
| Typische Reinheit erreicht | 99,5 %–99,9 % | 99,99 %–99,999 % |
| Rückgewinnungsrate bei Nennreinheit | 40 %–50 % | 25 %–35 % |
| Mikroporenbereich | 0,4–0,6 nm | 0,3–0,5 nm |
| Relative Kosten pro Tonne | Grundlinie | 1,5×–2× Grundlinie |
| Typischer Elektronikeinsatz | Wellenlöten, Lagerspülen | Reflow-Löten, Wafer-Fab-Inertisierung |
Für einen Elektronikhersteller, der Stickstoff in mehreren Reinheitsgraden verwendet, besteht der praktische Ansatz darin, zwei PSA-Systeme zu installieren: eines mit Standard-CMS für die Masseninertisierung bei 99,5 % Reinheit (Wellenlöten, Lagerschränke, Lötpastenschablonenreinigung) und eines mit hochreinem CMS für kritische Schritte bei 99,99 % oder mehr (Reflow-Löten unter Stickstoff, Backen von Bauteilen, Reinraum-Handschuhboxen). Dadurch wird vermieden, dass für hochreines CMS zu viel bezahlt wird, wo es nicht benötigt wird, und es wird vermieden, dass die Reinheit dort beeinträchtigt wird, wo es vorhanden ist.
Praktische Überlegungen bei der Beschaffung von CMS für Elektronikanwendungen
Der CMS-Händler für Elektronikanwendungen ist nicht nur Materiallieferant. Der Kauf sollte anhand folgender Kriterien bewertet werden, die über das Produktdatenblatt hinausgehen:
- Konsistenz der Partikelgröße. Fragen Sie nach der Partikelgrößenverteilungskurve des Herstellers, nicht nur nach einer einzelnen Durchschnittszahl. CMS-Partikel im Bereich von 1,8–2,2 mm sind in PSA-Systemen üblich, eine weite Verteilung kann jedoch zu einer lokalen Bettverdichtung und höheren Druckabfällen führen. Elektronikfabriken mit begrenzter Kompressormarge reagieren hierauf besonders empfindlich.
- Feuchtigkeits- und Adsorptionskapazitätsstabilität. CMS, das während der Lagerung oder Handhabung Feuchtigkeit ausgesetzt wird, verliert seine Adsorptionsfähigkeit. Prüfen Sie, ob der Lieferant in versiegelten Stahlfässern mit Trockenmittel versendet und ob das Produkt unter diesen Bedingungen eine angegebene Haltbarkeitsdauer hat.
- Filterkompatibilität. Das CMS-Bett wird oft durch einen Einlassfilter geschützt und gefolgt von einem Auslassfilter. Stellen Sie sicher, dass die CMS-Härtebewertung mit dem Filterdesign übereinstimmt. Wenn das CMS eine hohe Staubentwicklung aufweist, verstopft der nachgeschaltete Filter früher und muss möglicherweise häufiger als im Standardwartungsplan des PSA-Systems ausgetauscht werden.
- Lieferantenunterstützung zur Systemoptimierung. Wenn der Elektronenhersteller das PSA-System mit hoher Reinheit betreibt, wird das CMS näher an seine physikalischen Grenzen gebracht. Der Lieferant sollte in der Lage sein, Betriebsanweisungen zu Zykluszeiten, Ausgleichseinstellungen und Regenerationsparametern bereitzustellen. Ein Lieferant, der nur Materialien versendet, ohne technischen Support zu leisten, ist für die Elektronikindustrie weniger geeignet, wo Prozessgase direkt an die Produktausbeute gebunden sind.
Auch der Anwendungskontext spielt eine Rolle. Elektronik- und Halbleiter-Stickstoffsysteme erfordern in der Regel ein koordiniertes Design zwischen dem PSA-Skid, dem Puffertank und der Endfiltration. CMS, die nur auf der Grundlage der Reinheitskapazität ausgewählt werden, funktionieren möglicherweise nicht gut, wenn die Zykluszeit des Systems außerhalb des vorgesehenen Bereichs liegt. Es wird immer empfohlen, dem CMS-Lieferanten die tatsächlichen PSA-Betriebsparameter mitzuteilen, bevor die Qualität festgelegt wird.
Überlegungen zu den Lebenszykluskosten
Der CMS-Preis macht einen bescheidenen Teil der Gesamtkosten für den Besitz eines Stickstofferzeugungssystems über einen Zeitraum von 10 Jahren aus. Die größeren Kosten sind Druckluftenergie, Wartungsaufwand, Filterwechsel und Ausfallzeiten aufgrund von Reinheitsfehlern. Eine günstigere CMS-Qualität, die bei gleicher Reinheit eine um 2 % geringere Ausbeute liefert, erhöht den Stromverbrauch des Luftkompressors der Anlage dauerhaft. Über eine Lebensdauer von 10 Jahren kann dieser Energieverlust ein Vielfaches der anfänglichen CMS-Anschaffungskosten betragen.
In der Elektronikproduktion sind die Ausfallkosten typischerweise weitaus höher als die Energiekosten. Wenn das CMS-Bett vorzeitig ausfällt und das PSA-System nachgefüllt werden muss, kann die Anlage eine komplette Produktionsschicht verlieren. Dieses Risiko spricht stark für die Verwendung einer CMS-Sorte mit nachweislicher Erfolgsbilanz in ähnlichen Elektronikanwendungen, auch wenn der Preis pro Tonne höher ist. Die richtige Berechnung sind die Kosten pro Jahr für zuverlässigen Betrieb, nicht die Kosten pro Tonne zum Zeitpunkt des Kaufs.
So spezifizieren Sie ein CMS für eine Elektronikfabrik
Beim Schreiben einer CMS-Spezifikation für eine Elektronikanlage sollten von Anfang an die folgenden Parameter definiert werden:
- Erforderliche Stickstoffreinheit für jeden wichtigen Prozessschritt (z. B. 99,99 % für Reflow, 99,5 % für Wellenlöten, 99,99 % für Komponentenlagerung).
- Maximale Stickstoffdurchflussrate in Normalkubikmetern pro Stunde im anspruchsvollsten Betriebsszenario.
- Bereich der Einlassluftbedingungen: Druck, Temperatur und Feuchtigkeitsgehalt am PSA-Systemeinlass, einschließlich ungünstigster Sommerbedingungen.
- CMS-Schüttdichte, Partikelgrößenbereich und Härtewerte, die der Lieferant zertifizieren muss.
- Garantierte Rückgewinnungsrate beim angegebenen Reinheitsgrad, mit definierter Testmethode und Messtoleranz.
- Lieferzeit und Lieferform (Fasstyp, Gewicht, Versiegelungsmethode, Lagertemperaturbereich).
Eine Spezifikation mit diesen Punkten gibt sowohl dem Hersteller als auch dem CMS-Anbieter eine klare Bewertungsgrundlage. Für Käufer, die den Wert der Rückgewinnungsrate nicht genau festlegen können, ist die Aufforderung an den Lieferanten, die vollständige Leistungskurve bei drei verschiedenen Reinheiten bereitzustellen, eine akzeptable Alternative.
Bewertung von CMS-Anbietern für die Elektronikindustrie
Nicht alle CMS-Anbieter verfügen über Erfahrung im Elektronikbereich. Die folgenden Fragen können bei der Auswahl qualifizierter Lieferanten hilfreich sein:
- Kann der Lieferant Referenzinstallationen in Elektronikfabriken bereitstellen, nicht nur allgemeine industrielle PSA-Stickstoffinstallationen?
- Verfügt der Lieferant über dokumentierte Qualitätskontrollverfahren für die Partikelgrößenverteilung, Härte und Adsorptionskapazität in jeder Charge?
- Wie hoch ist die maximale monatliche Produktionskapazität des Lieferanten für die jeweilige CMS-Sorte, die in Betracht gezogen wird?
- Bietet der Lieferant ein technisches Serviceteam, das bei der PSA-Fehlerbehebung über das Sieb selbst hinaus behilflich sein kann?
- Liegt hinter dem CMS-Produkt ein Spezifikationsblatt, das die Leistung bei unterschiedlichen Temperaturen und Drücken angibt, und nicht nur ein einzelner Nennwert?
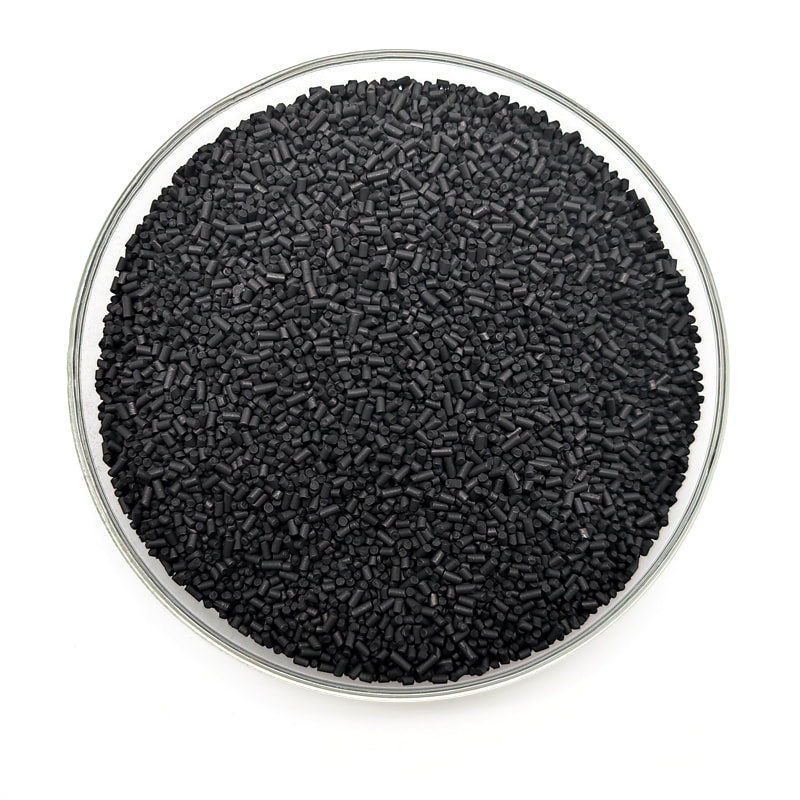
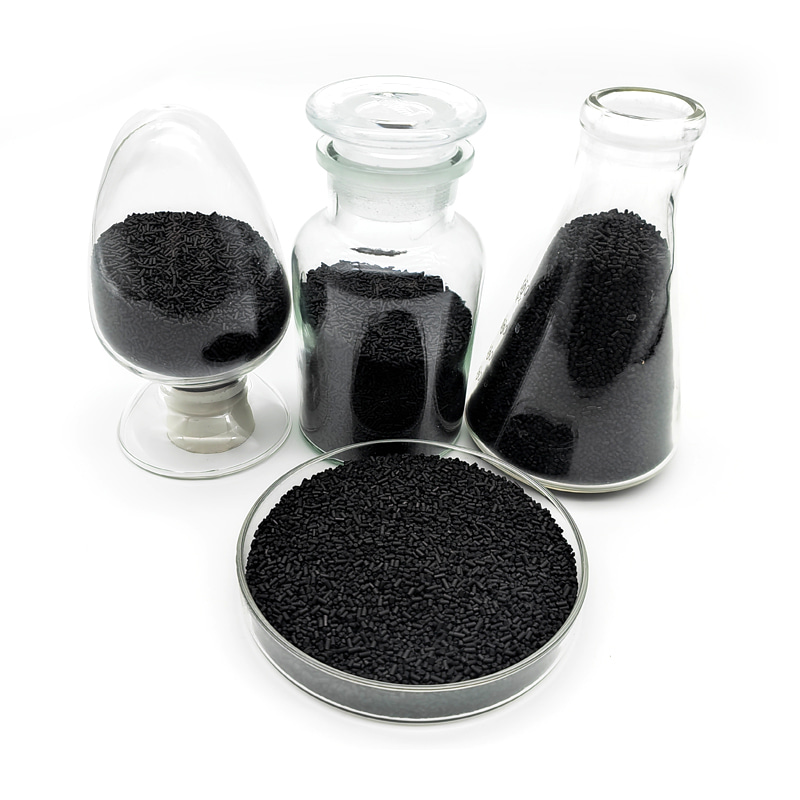
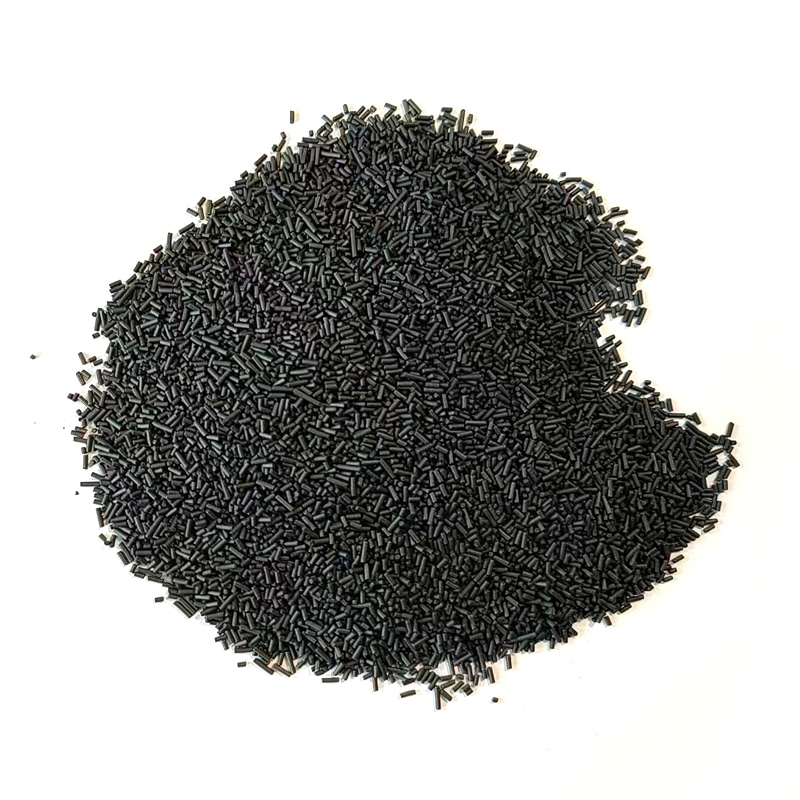
Lieferanten, die CMS aus harzbasierten porösen Kohlenstoffvorläufern herstellen, weisen im Allgemeinen eine konsistentere Mikroporenkontrolle auf als diejenigen, die auf kohlebasierte oder Kokosnussschalen-Aktivkohlerouten setzen. Die Vorläuferchemie beeinflusst die Porengrößenverteilung, und Materialien auf Harzbasis bieten typischerweise ein engeres Porenfenster – was für die Stickstoffreinheit der Elektronenindustrie von Vorteil ist. Ein Hersteller, der sowohl den Vorläufer als auch den Karbonisierungsprozess kontrolliert, anstatt rohes CMS zu kaufen und weiterzuverkaufen, ist in der Regel besser in der Lage, die Konsistenz von Charge zu Charge zu gewährleisten. Als Referenz: die Kohlenstoff-Molekularsiebprodukt ist ein Beispiel für ein harzbasiertes CMS, das für PSA-Stickstoffanwendungen geliefert wird.
Fazit: Wählen Sie ein CMS basierend auf den Prozessanforderungen und nicht auf Datenblatt Maxima
Die Elektronikindustrie stellt strengere Anforderungen an die Leistung von Kohlenstoffmolekularsieben als die meisten Stickstoff verarbeitenden Branchen. Der richtige CMS-Typ ist derjenige, der die erforderliche Stickstoffreinheit bei dem tatsächlichen Betriebsdruck und der tatsächlichen Betriebstemperatur der Anlage erreicht, mit einer Rückgewinnungsrate, die niedrig genug ist, um energieeffizient zu sein, aber nicht so niedrig, dass der Kompressor zu einem Engpass wird. Ebenso entscheidend sind Staubentwicklung, mechanische Härte und Chargenkonsistenz, denn sie bestimmen die Langzeitstabilität der Stickstoffversorgung.
Elektronikhersteller sollten mit CRM-Anbietern zusammenarbeiten, die die PSA-Systemdynamik verstehen und anwendungsspezifische Anleitungen bieten können. Durch die Definition der Reinheitsanforderung für jeden Verwendungspunkt, die Bestätigung der Leistung des Siebes innerhalb der Betriebsgrenzen und die Bewertung der Fertigungskapazität und Qualitätssicherung des Lieferanten kann die Elektronikfabrik eine Stickstoffversorgung sicherstellen, die sowohl die Produktausbeute als auch die Betriebskosten schützt. Die Erfahrung mit der fehlerhaften Mikrochip-Charge am Anfang ist vermeidbar – der Siebauswahlprozess muss einfach genauso diszipliniert sein wie der Elektronikproduktionsprozess selbst.
 E-mail
anhuilisa@126.com
 Phone
+86 18603224420
 Address
Nr. 26 Kunshan Road, Wirtschaftsentwicklungszone Xuanzhou, Stadt Liqiao, Bezirk Xuanzhou, Stadt Xuancheng, Provinz Anhui, Volksrepublik China
UrheberrechtAnhui Zhuoxu New Material Technology Co., Ltd. All rights reserved.
 Hersteller von Kohlenstoff-Molekularsieben Lieferant von Kohlenstoff-Molekularsieben